DATENTECHNIK REITZ · P3D SLICER
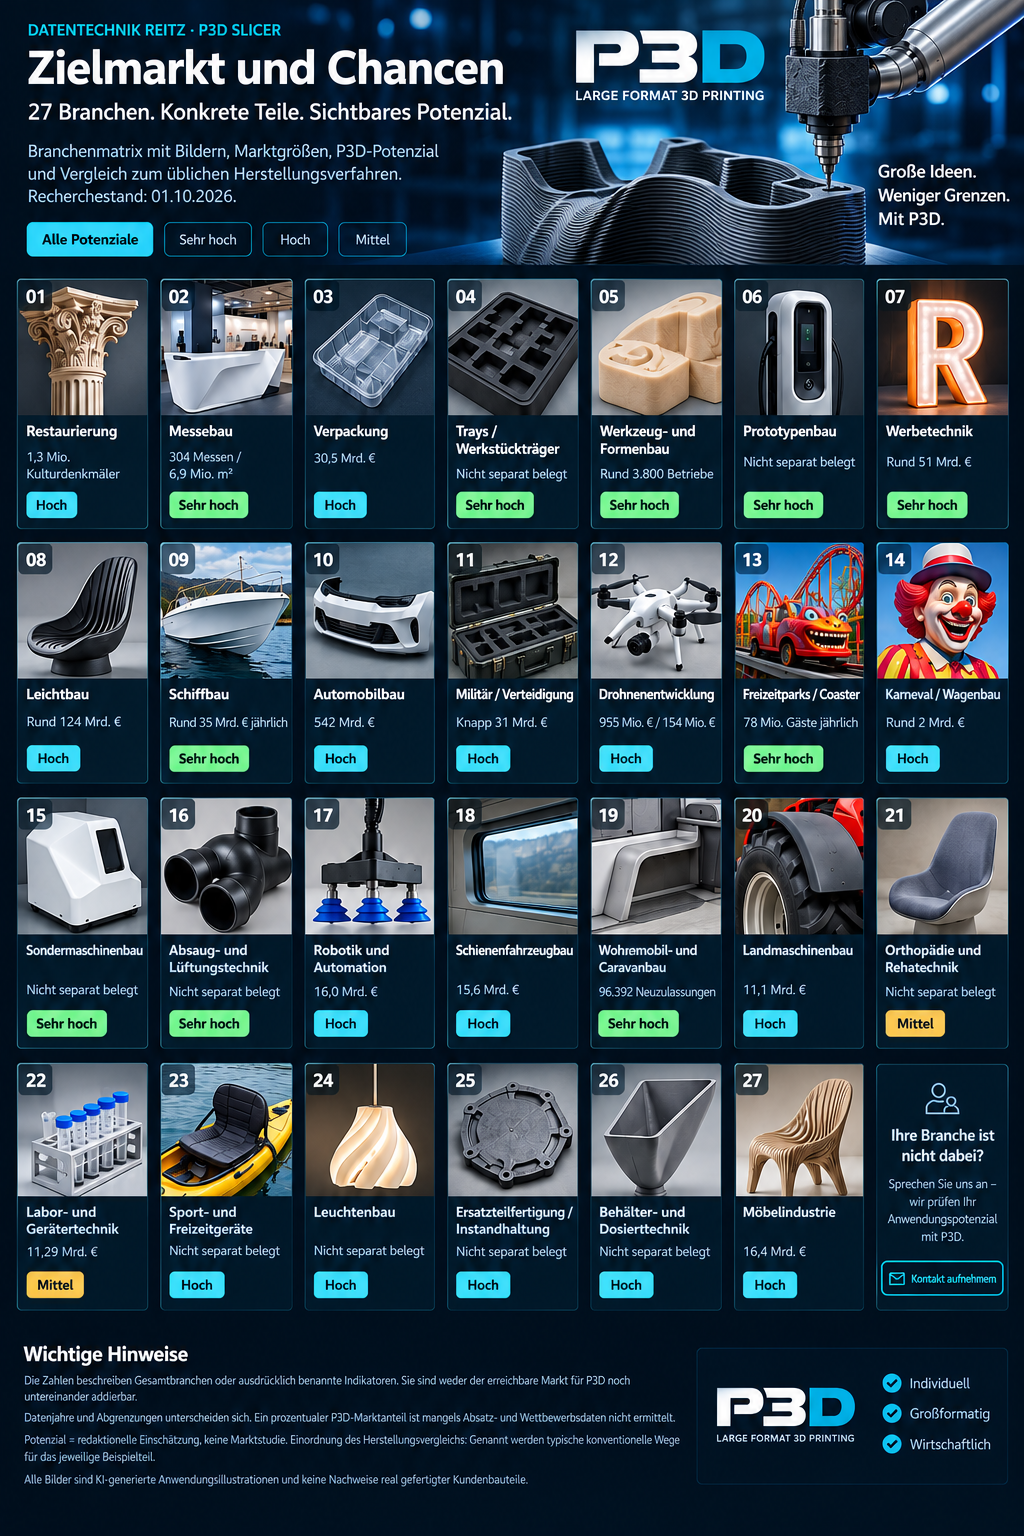
Zielmarkt und Chancen
27 Branchen. Konkrete Teile. Sichtbares Potenzial.
Branchenmatrix mit Marktgrößen, P3D-Potenzial und Vergleich zum üblichen Herstellungsverfahren. Recherchestand: 01.10.2026.
Die Zahlen beschreiben Gesamtbranchen oder ausdrücklich benannte Indikatoren. Sie sind weder der erreichbare Markt für P3D noch untereinander addierbar. Datenjahre und Abgrenzungen unterscheiden sich. Ein prozentualer P3D-Marktanteil ist mangels Absatz- und Wettbewerbsdaten nicht ermittelt.
„Sehr hoch“ bei besonders passender Kombination aus großen oder komplexen Teilen, Varianten und Kleinserien; „Hoch“ bei guter Passung mit anwendungsabhängigen Einschränkungen; „Mittel“ bei begrenztem Zusatznutzen oder höheren Umsetzungshürden. Basis sind die beschriebenen P3D-Funktionen. Keine Umsatzprognose.
Branchenmatrix für P3D Slicer und Roboterdruck
Restaurierung
1,3 Mio. Kulturdenkmäler
Deutschland · Bestand; kein Umsatz · Quellenstand 2026
Individuelle Repliken und Gussmodelle; kleine Stückzahlen und komplexe Ornamente.
Übliches Verfahren
Steinmetzarbeit, bildhauerische Rekonstruktion oder Abformung und Guss.
Warum 3D-Druck?
Digitale Geometrie als Replik oder Urmodell drucken; wiederholte Ornamente aus denselben Daten herstellen.
Grenzen
Eine Kunststoffreplik ersetzt keine tragende Steinsäule. Materialtreue und Oberflächenfinish bleiben maßgeblich.
Messebau
304 Messen / 6,9 Mio. m²
Deutschland · 2025 · belegte Ausstellungsfläche; kein Messebau-Umsatz
Großformatige Einzelstücke und transportierbare Schalensegmente passen gut zum Roboterdruck.
Übliches Verfahren
Individueller Holz-/MDF-Ausbau mit CNC-gefrästen Spanten und gebogenen Verkleidungen; alternativ GFK-Schalen.
Warum 3D-Druck?
Organische Thekenverkleidungen segmentiert drucken, Befestigungspunkte integrieren und Geometrie für neue Standkonzepte anpassen.
Grenzen
Transport, Montage und Oberflächenfinish einplanen. Für einfache rechteckige Theken ist konventioneller Ausbau oft wirtschaftlicher.
Verpackung
30,5 Mrd. €
Deutschland · Umsatz 2024 · gesamte Verpackungsindustrie
Formwerkzeuge für Muster und Kleinserien; Werkstoff und Temperaturbeständigkeit bestimmen den Einsatz.
Übliches Verfahren
Tiefziehwerkzeuge aus gefrästem Aluminium, Modellbauplatten oder Harzsystemen.
Warum 3D-Druck?
Werkzeugrohling für Muster oder kurze Serien drucken und Funktionsflächen nachbearbeiten.
Grenzen
Tiefziehen bleibt das Verpackungsverfahren. Temperatur, Vakuumdichtheit, Oberfläche und Standzeit begrenzen das Druckwerkzeug.
Trays / Werkstückträger
Nicht separat belegt
Teilmarkt von Verpackung, Intralogistik und Fertigung
Viele bauteilspezifische Varianten; kleine Losgrößen und wiederkehrende Anpassungen.
Übliches Verfahren
Thermoformen, Spritzguss oder Fräsen von Kunststoff- und Schaumstoffeinlagen.
Warum 3D-Druck?
Werkstückspezifische Aufnahmen ohne separates Formwerkzeug drucken und bei Varianten direkt anpassen.
Grenzen
Für große identische Serien sind Formverfahren oft wirtschaftlicher; ESD, Reinigung und Verschleiß separat prüfen.
Werkzeug- und Formenbau
Rund 3.800 Betriebe
Deutschland · VDWF-Strukturangabe; kein aktueller Umsatzwert
Gedruckte Grundform und präzise Nachbearbeitung; große Modelle mit angepasster Innenstruktur.
Übliches Verfahren
Urmodell aus Holz, Modellbauplatten oder Blockmaterial fräsen; Negativform anschließend abformen.
Warum 3D-Druck?
Nahe der Endkontur drucken und mit begrenztem Aufmaß fräsen; Innenstruktur gezielt auslegen.
Grenzen
Maßhaltigkeit, thermische Stabilität, Dichtheit und Finish erfordern Prozessabstimmung. Kein pauschaler Ersatz für Stahlformen.
Prototypenbau
Nicht separat belegt
Branchenübergreifende Tätigkeit, inklusive interner Entwicklungsabteilungen
Form, Einbauraum und Montage iterativ prüfen; besonders geeignet für große Kunststoffmodelle.
Übliches Verfahren
CNC-Fräsen, Plattenbau, Vakuumguss oder handgefertigte Modelle.
Warum 3D-Druck?
Gehäuse und Montagevarianten ohne neues Formwerkzeug iterieren; komplexe Innenkonturen integrieren.
Grenzen
Material und Oberfläche können vom Serienprodukt abweichen; das Modell ersetzt nicht jede Funktionsprüfung.
Werbetechnik
Rund 51 Mrd. €
Deutschland · 2025 · gesamte kommerzielle Kommunikation, größtenteils kein physischer Objektbau
Individuelle Markenobjekte und Hohlkörper mit integrierten Befestigungen.
Übliches Verfahren
Gefräste Buchstaben aus Platten, gebogene Zargen, verklebte Acrylteile oder GFK-Formteile.
Warum 3D-Druck?
Räumliche Schriftzüge mit Hohlräumen und Montagepunkten drucken; freie Konturen aus einem Datensatz fertigen.
Grenzen
Finish, Lichtdurchlässigkeit und Außeneinsatz beachten; flache Standardbuchstaben bleiben gut konventionell herstellbar.
Leichtbau
Rund 124 Mrd. €
Deutschland · direkter Wertschöpfungsbeitrag laut BMWE-Studie; kein Umsatz · Mitteilung 2026
Außenhaut und Verstärkungen gezielt aufbauen; Belastbarkeit muss konstruktiv und experimentell nachgewiesen werden.
Übliches Verfahren
Thermogeformte oder spritzgegossene Schalen sowie Faserverbund-Laminate.
Warum 3D-Druck?
Schalen und Rippen geometrisch integrieren und lokale Materialverteilung anpassen.
Grenzen
Gedruckte Schichten sind richtungsabhängig belastbar; keine automatische Gleichwertigkeit zu Faserverbund.
Schiffbau
Rund 35 Mrd. € jährlich
Deutschland · maritime Industrie inklusive Zulieferer · VSM-Bericht 2025/26
Große individuelle Rumpfmodelle und Formwerkzeuge; Druckzelle und Nachbearbeitung projektabhängig.
Übliches Verfahren
Spanten- und Plankenbau oder gefrästes Schaum-/Platten-Urmodell; anschließend Form und Laminat.
Warum 3D-Druck?
Große Urmodelle segmentiert oder auf Rail drucken; individuelle Konturen digital herstellen.
Grenzen
Ein gedruckter Kunststoffrumpf ist ein eigener Entwicklungsfall. Abdichtung, Nachbearbeitung und Festigkeit sind nicht durch das Bild belegt.
Automobilbau
542 Mrd. €
Deutschland · Branchenumsatz 2024 · gesamte Automobilindustrie
Attraktiv für Entwicklung, Vorrichtungen und Sonderfahrzeuge; kein pauschaler Ersatz der Großserie.
Übliches Verfahren
Serienstoßfänger im Spritzguss; Prototypen aus gefrästem Material, Guss oder Laminat.
Warum 3D-Druck?
Form- und Montageprototypen ohne Serienspritzgusswerkzeug herstellen und rasch variieren.
Grenzen
Für die Großserie bleibt Spritzguss meist passender. Ein Druckprototyp belegt keine Crash- oder Zulassungseigenschaften.
Militär / Verteidigung
Knapp 31 Mrd. €
Deutschland · Verteidigungsindustrie · Umsatz 2022, ältere Basis
Individuelle Logistikaufnahmen und Betriebsmittel; Zugang und Anforderungen hängen vom Auftraggeber ab.
Übliches Verfahren
Gefräste oder geschnittene Schaumeinlagen, Thermoformteile und konventionelle Halterungen.
Warum 3D-Druck?
Individuelle starre Aufnahmen für Ausrüstung bei kleinen Losgrößen digital fertigen.
Grenzen
Starre Druckteile ersetzen nicht automatisch stoßdämpfenden Schaum; Schutzwirkung muss zur Ausrüstung passen.
Drohnenentwicklung
955 Mio. € / 154 Mio. €
Deutschland · Drohnen-Gesamtmarkt / Hardwaremarkt 2022 · VUL-Studie 2023
Schnelle Gehäusevarianten und Einbauprüfungen; Vorteil der Mehrachsbearbeitung abhängig von Größe und Geometrie.
Übliches Verfahren
Spritzgegossene Gehäuse, thermoformte Schalen oder Faserverbundteile.
Warum 3D-Druck?
Gehäuseprototypen mit angepassten Einbauräumen und Befestigungen ohne Formbau herstellen.
Grenzen
Masse, Steifigkeit und Schwingungsverhalten begrenzen den Einsatz als Flugteil; zunächst Entwicklungsmodell.
Freizeitparks / Coaster
78 Mio. Gäste jährlich
VDFU-Mitgliedsunternehmen · Mitteilung 2026 · Besuchsindikator, kein Wagenbaumarkt
Aufwendige Themenverkleidungen und Urmodelle in kleinen Serien; Fahrgestell bleibt eine separate Konstruktion.
Übliches Verfahren
Modell- und Formenbau mit anschließendem GFK-Laminieren der Themenverkleidung.
Warum 3D-Druck?
Komplexe Verkleidungssegmente oder Urmodelle direkt aus dem digitalen Entwurf herstellen.
Grenzen
Struktur, Befestigungen, Brandverhalten und Freigabe bleiben separat; kein Ersatz des tragenden Fahrgestells.
Karneval / Wagenbau
Rund 2 Mrd. €
Deutschland · IW-Schätzung Session 2025/26 · gesamter Karnevalsumsatz, nicht Wagenbau
Große wechselnde Motive aus montierbaren Schalen; Budget und saisonale Nutzung beeinflussen die Nachfrage.
Übliches Verfahren
Holz-/Metallgerüst mit Papiermaché, Schaumstoffmodellierung oder GFK-Schalen.
Warum 3D-Druck?
Großfiguren aus wiederholbaren, austauschbaren Schalensegmenten drucken.
Grenzen
Handwerklicher Bau kann bei einfachen Einzelmotiven günstiger sein; Lackierung, Transport und Wetterfestigkeit berücksichtigen.
Sondermaschinenbau
Nicht separat belegt
Teilmarkt des Maschinenbaus; Kunststoff-Sonderteile nicht isoliert ausgewiesen
Variantenreiche Einzelmaschinen benötigen individuelle Abdeckungen und Gehäuse.
Übliches Verfahren
Blechbearbeitung, gefräste Kunststoffplatten, Thermoformen oder GFK-Laminieren.
Warum 3D-Druck?
Gekrümmte Hauben für Einzelmaschinen ohne eigenes Formwerkzeug herstellen; Anschlüsse integrieren.
Grenzen
Schutzfunktion, Temperatur und Oberfläche entscheiden; einfache gekantete Blechhauben bleiben konkurrenzfähig.
Absaug- und Lüftungstechnik
Nicht separat belegt
Gesuchter Teilmarkt: individuell gedruckte Kanäle und Verteiler
Komplexe Kanalübergänge und angepasste Anschlüsse bei kleinen Losgrößen.
Übliches Verfahren
Blechkanäle, verschweißte Kunststoffplatten oder Formteile aus Spritzguss/Thermoformen.
Warum 3D-Druck?
Komplexe Übergänge und Abzweigungen an den Bauraum anpassen; Zahl der Einzelverbindungen reduzieren.
Grenzen
Luftdichtheit und Innenrauheit prüfen; bei leitfähigen oder stark belasteten Anwendungen passende Werkstoffe erforderlich.
Robotik und Automation
16,0 Mrd. €
Deutsche Robotik und Automation · weltweiter Branchenumsatz 2024 · VDMA-Stand Juni 2025
Werkstückspezifische Greifer und Vorrichtungen; kleinere Teile benötigen nicht zwingend Großformatdruck.
Übliches Verfahren
Gefräste Aluminium-/Kunststoffkörper und verschraubte Standardkomponenten.
Warum 3D-Druck?
Werkstückspezifische Greiferkörper mit integrierten Aufnahmen und gegebenenfalls Kanälen fertigen.
Grenzen
Tragfähigkeit, Vakuumdichtheit und Dauerfestigkeit prüfen; Saugnäpfe und Anschlüsse bleiben separate Komponenten.
Schienenfahrzeugbau
15,6 Mrd. €
Deutschland · gesamte Bahnindustrie 2025, einschließlich Infrastruktur
Kleine Fahrzeugserien und Ersatzteile; Materialfreigaben und Brandschutz prägen die Umsetzung.
Übliches Verfahren
Thermoformen, GFK-Laminieren oder Spritzguss für Innenverkleidungen.
Warum 3D-Druck?
Ersatz- und Kleinserienteile ohne Reaktivierung eines alten Formwerkzeugs herstellen.
Grenzen
Material- und Brandschutzanforderungen sowie Oberflächenqualität können die Auswahl stark einschränken.
Wohnmobil- und Caravanbau
96.392 Neuzulassungen
Deutschland · Caravans und Reisemobile 2024 · Nachfrageindikator
Individuelle Ausbauvarianten, gekrümmte Konturen und begrenzter Einbauraum.
Übliches Verfahren
Thermogeformte Verkleidungen, GFK-Teile oder zugeschnittene Möbelbauplatten.
Warum 3D-Druck?
Individuelle Ausbaukonturen mit Ablagen und Anschlüssen in einem Formteil zusammenfassen.
Grenzen
Serienwerkzeuge lohnen sich bei hohen Stückzahlen; Gewicht, Finish und Temperaturbeständigkeit vergleichen.
Landmaschinenbau
11,1 Mrd. €
Produktionsstandort Deutschland · Branchenumsatz 2024
Varianten und Ersatzteile; Beständigkeit gegen Umgebung und Belastung ist entscheidend.
Übliches Verfahren
Spritzguss, Rotationsformen, Thermoformen oder Blechkonstruktionen.
Warum 3D-Druck?
Sondervarianten und ältere Abdeckungen in geringer Stückzahl ohne neues Formwerkzeug bereitstellen.
Grenzen
Schlagfestigkeit, UV, Chemikalien und Vibration beachten; eine Schutzhaube muss ihre Schutzfunktion nachweisen.
Orthopädie und Rehatechnik
Nicht separat belegt
Teilmarkt individueller gedruckter Reha-Hilfsmittel
Hohe Individualisierung; klinische Anforderungen und Produktfreigaben erhöhen den Aufwand.
Übliches Verfahren
Thermoplastische Formung über Positivmodell sowie handlaminierte Faserverbundschalen.
Warum 3D-Druck?
Patientenbezogene Geometrie digital in ein Modell oder eine angepasste Schale überführen.
Grenzen
Passform, Belastung, Polsterung und medizinische Produktanforderungen erfordern fachliche Validierung.
Labor- und Gerätetechnik
11,29 Mrd. €
Deutschland · Analysen-, Bio- und Labortechnik · Umsatz 2024
Viele Kleinserien und Halter; einfache kleine Teile bieten begrenzten Zusatznutzen für Mehrachsdruck.
Übliches Verfahren
Spritzgegossene Standardhalter, CNC-gefräste Aufnahmen oder Blechgestelle.
Warum 3D-Druck?
Ungewöhnliche Gefäßgrößen und spezielle Geräteanordnungen bei kleinen Stückzahlen berücksichtigen.
Grenzen
Für Standardhalter meist geringe Vorteile; Reinigbarkeit, Medienbeständigkeit und Sterilisation sind materialabhängig.
Sport- und Freizeitgeräte
Nicht separat belegt
Teilmarkt individueller gedruckter Sport-Kunststoffteile
Angepasste Formen und kleine Serien; Nutzen vor allem bei individuellen und größeren Bauteilen.
Übliches Verfahren
Spritzgegossene, thermoformte oder laminierte Sitzschalen.
Warum 3D-Druck?
Ergonomie und Befestigung für einzelne Nutzer oder Bootstypen anpassen.
Grenzen
Dauerfestigkeit, UV, Wasser und Komfort prüfen; Polsterung und Belastbarkeit nicht aus dem Druckbild ableiten.
Leuchtenbau
Nicht separat belegt
Für individuell gedruckte Leuchtenschirme liegt hier keine belastbare separate Marktgröße vor.
Freiformdesign und kundenspezifische Kleinserien; geringe Werkzeugbindung.
Übliches Verfahren
Spritzguss, Thermoformen, Metallumformung oder handwerklicher Formenbau.
Warum 3D-Druck?
Komplexe Designvarianten und personalisierte Schirme ohne variantspezifische Form herstellen.
Grenzen
Wärmeverhalten, Oberfläche und Lichtwirkung bestimmen das Material; identische Großserien können konventionell günstiger sein.
Ersatzteilfertigung / Instandhaltung
Nicht separat belegt
Branchenübergreifende Tätigkeit, kein isolierter Kunststoffteilmarkt
Bedarfsfertigung nicht lieferbarer Teile; Aufwand für Rekonstruktion und Werkstoffwahl beachten.
Übliches Verfahren
Originalersatzteil beschaffen, nachfräsen, gießen oder ein Ersatzwerkzeug herstellen.
Warum 3D-Druck?
Nicht lieferbare Geometrien rekonstruieren und bei Bedarf fertigen statt auf Vorrat lagern.
Grenzen
Werkstoff und Funktion müssen zum Original passen; ein Kunststoffdeckel ersetzt nicht ungeprüft ein Metallbauteil.
Behälter- und Dosiertechnik
Nicht separat belegt
Teilmarkt individueller Kunststofftrichter und Schütten
Anschlussvarianten und komplexe Übergänge; Medium, Reinigung und Temperatur bestimmen die Eignung.
Übliches Verfahren
Kunststoffplatten zuschneiden und verschweißen, Blech formen oder Rotations-/Spritzguss.
Warum 3D-Druck?
Asymmetrische Übergänge und individuelle Anschlussmaße ohne separates Formwerkzeug fertigen.
Grenzen
Dichtheit, Abrieb, Reinigung und Medienkontakt prüfen; einfache geschweißte Trichter bleiben wirtschaftlich.
Möbelindustrie
16,4 Mrd. €
Deutschland · 2024 · Umsatz der Möbelindustrie insgesamt; kein Marktwert für 3D-gedruckte Möbel
Individuelle Freiformmöbel und kleine Designserien ohne produktspezifisches Formwerkzeug. P3D kann Wandstärken, Innenstrukturen und Druckstrategien bereichsweise anpassen.
Übliches Verfahren
Kunststoffstühle im Spritzguss; organische Sitzschalen alternativ aus Formholz oder laminiertem Faserverbund.
Warum 3D-Druck?
Freie Konturen und integrierte Sitz-, Rücken- und Fußbereiche direkt aus CAD herstellen. Abmessungen und Design für Einzelstücke oder kleine Serien ändern, ohne ein neues Formwerkzeug zu bauen.
Grenzen
Tragfähigkeit, Dauerfestigkeit, Kippsicherheit und Sitzkomfort müssen geprüft werden. Druckrichtung und Material beeinflussen die Belastbarkeit; für große identische Serien bleibt Spritzguss häufig wirtschaftlicher.
Einordnung des Herstellungsvergleichs
Genannt werden typische konventionelle Wege für das jeweilige Beispielteil, keine erhobenen Marktanteile der Verfahren. Die bauteilspezifischen Alternativen und Grenzen sind technische Einordnungen, keine nachgewiesenen P3D-Kundenprojekte.
Grundprinzip: 3D-Druck kann variantspezifischen Formbau vermeiden und Geometrien integrieren; konventionelle Verfahren bleiben insbesondere bei hohen Stückzahlen, geeigneten Standardgeometrien und speziellen Werkstoffeigenschaften relevant. Die Wirtschaftlichkeit ist je Teil einschließlich Druckzeit, Material, Finish und Prüfung zu vergleichen.
P3D-Potenzial für ein konkretes Bauteil prüfen
Für eine belastbare Bewertung zählen Bauteilgröße, Material, Toleranzen, Druckzeit, Nachbearbeitung, Oberfläche, Prüfanforderungen und Stückzahl. DATENTECHNIK REITZ prüft, ob P3D Slicer, Roboterdruck und additive Fertigung für Ihr Bauteil technisch und wirtschaftlich sinnvoll sind.
Alle Bilder sind KI-generierte Anwendungsillustrationen und keine Nachweise real gefertigter Kundenbauteile. Materialeignung, Maschinenausstattung und Bauteilanforderungen sind projektspezifisch. Hinweis: In diesem Entwurf sind Bildflächen als beschriftete Platzhalter angelegt, weil im Auftrag keine Bilddateien oder Medien-IDs übergeben wurden.